

বিমূর্ত
ধাতব ছাদ, ক্ল্যাডিং এবং স্ট্রাকচারাল স্টিল অ্যাসেম্বলিতে ফাস্টেনারগুলির চাহিদা রয়েছে যা একক অপারেশনে ড্রিল, ট্যাপ এবং সিল করে। এই গাইড পিছনে ইঞ্জিনিয়ারিং অন্বেষণEPDM ওয়াশারের সাথে হেক্স ওয়াশার সেল্ফ ড্রিলিং স্ক্রু, আবরণ উপকরণ, আবরণ, ড্রিল পয়েন্ট নির্বাচন, ইনস্টলেশন টর্ক, এবং সিলিং বিজ্ঞান যা সবচেয়ে চাহিদাপূর্ণ পরিবেশে জল প্রবেশ রোধ করে। শিল্প ছাদ বা নির্ভুল শীট মেটাল তৈরির জন্য নির্দিষ্ট করা হোক না কেন, এখানে প্রযুক্তিগত গভীরতা পেশাদারদের জন্য কার্যকর নির্দেশিকা প্রদান করে।
সূচিপত্র
- ফাস্টেনার অ্যানাটমি: হেড, থ্রেড, পয়েন্ট এবং ওয়াশার
- ইপিডিএম ওয়াশারের পিছনে সিলিং বিজ্ঞান
- উপাদান এবং আবরণ: পরিবেশের সাথে ফাস্টেনারগুলিকে মেলানো
- ড্রিল পয়েন্ট নির্বাচন এবং উপাদান বেধ
- ইনস্টলেশনের সর্বোত্তম অনুশীলন: গতি, টর্ক এবং কৌশল
- নির্মাণ এবং শিল্প জুড়ে বাস্তব-বিশ্বের অ্যাপ্লিকেশন
- স্ব-তুরপুন বনাম স্ব-ট্যাপিং: কী স্পেসিফায়ারদের জানা দরকার
- স্ট্যান্ডার্ড, টেস্টিং এবং কমপ্লায়েন্স
- প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
- এক্সপার্ট গাইডেন্স পান
ফাস্টেনার অ্যানাটমি: হেড, থ্রেড, পয়েন্ট এবং ওয়াশার
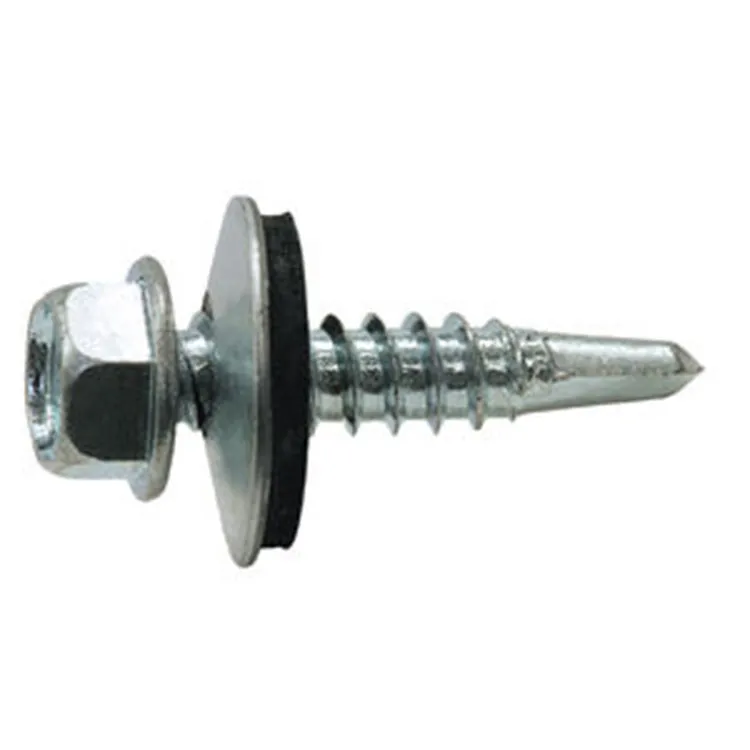
হেক্স ওয়াশার স্ব-ড্রিলিং স্ক্রুর প্রতিটি উপাদান কীভাবে সামগ্রিক কর্মক্ষমতাতে অবদান রাখে তা বোঝা অবগত স্পেসিফিকেশন সিদ্ধান্ত নেওয়ার জন্য অপরিহার্য। প্রতিটি উপাদান — হেক্সাগোনাল হেড জ্যামিতি থেকে শুরু করে থ্রেড পিচ এবং বন্ডেড EPDM ওয়াশার — লোড ডিস্ট্রিবিউশন, সিলিং ইন্টিগ্রিটি, এবং ইনস্টলেশন দক্ষতায় একটি স্বতন্ত্র ভূমিকা পালন করে।
হেক্স ওয়াশার হেড ডিজাইন
হেক্সাগোনাল ওয়াশার হেড একই সাথে দুটি গুরুত্বপূর্ণ কাজ করে। প্রথমত, ছয়-পার্শ্বযুক্ত জ্যামিতি স্ট্যান্ডার্ড ম্যাগনেটিক নাট সেটার বা হেক্স সকেটের সাথে ইনস্টলেশনের অনুমতি দেয়, ক্যাম-আউট ছাড়াই উচ্চ-টর্ক অ্যাপ্লিকেশন সক্ষম করে। দ্বিতীয়ত, সমন্বিত ফ্ল্যাঞ্জ বা ওয়াশার সীট একটি প্লেইন হেক্স হেডের চেয়ে বৃহত্তর সারফেস এরিয়া জুড়ে ক্ল্যাম্পিং ফোর্স বিতরণ করে, যা শক্ত করার সময় পাতলা-গেজ ধাতব প্যানেলগুলি ডিম্পল হওয়ার ঝুঁকি হ্রাস করে।
ছাদ এবং ক্ল্যাডিং অ্যাপ্লিকেশনগুলির জন্য যেখানে প্যানেলের বিকৃতি অবশ্যই কম করা উচিত, এই বিস্তৃত ভারবহন পৃষ্ঠটি কেবল একটি সুবিধা নয় - এটি সরাসরি সমাবেশের দীর্ঘমেয়াদী আবহাওয়ার কঠোরতাকে প্রভাবিত করে। একটি ঘনীভূত বিন্দুর লোড ফাস্টেনারের চারপাশে প্যানেলটিকে বিকৃত করতে পারে, একটি নিচু জায়গা তৈরি করে যেখানে জল পুল হয় এবং শেষ পর্যন্ত প্রবেশ করে।
থ্রেড জ্যামিতি এবং পিচ
ধাতু থেকে ধাতু বেঁধে রাখার জন্য স্ব-ড্রিলিং স্ক্রুগুলিতে সাধারণত স্টিলের স্তরগুলির জন্য অপ্টিমাইজ করা একটি সূক্ষ্ম বা মাঝারি থ্রেড পিচ থাকে। থ্রেডটিকে অবশ্যই তিনটি জিনিস সম্পন্ন করতে হবে: ড্রিল করা গর্তে কাটা, EPDM ওয়াশারকে সংকুচিত করার জন্য পর্যাপ্ত পুল-ডাউন বল তৈরি করুন এবং তাপীয় সাইকেল চালানোর বছর ধরে ক্ল্যাম্পিং লোড বজায় রাখুন। খুব মোটা থ্রেড পাতলা ইস্পাত ফালা হতে পারে; খুব সূক্ষ্ম থ্রেডগুলি ওয়াশার আসনের আগে পর্যাপ্ত ক্ল্যাম্পিং বল তৈরি করতে পারে না।
স্ব-তুরপুন পয়েন্ট
ড্রিল-আকৃতির বিন্দুটি একটি পৃথক পাইলট গর্তের প্রয়োজনীয়তা দূর করে, ড্রিলিং এবং বেঁধে একটি অপারেশনে একত্রিত করে। পয়েন্ট শৈলী সংখ্যাগতভাবে শ্রেণীবদ্ধ করা হয় — #1 (পাতলা শীট) থেকে #5 (12.7 মিমি পর্যন্ত ভারী-শুল্ক ইস্পাত)। ড্রিল বাঁশির উচ্চতা স্ক্রুটি প্রবেশ করতে পারে এমন সর্বাধিক উপাদান পুরুত্ব নির্ধারণ করে, যখন থ্রেডবিহীন পাইলট অংশটি থ্রেডগুলি জড়িত হওয়ার আগে উপাদানটিকে পুরোপুরি ছিদ্র করার জন্য যথেষ্ট দীর্ঘ হতে হবে।
ইপিডিএম ওয়াশারের পিছনে সিলিং বিজ্ঞান
জল প্রবেশ ধাতু ছাদ সিস্টেমের জন্য একক বৃহত্তম হুমকি. একটি ফাস্টেনার যা নিখুঁতভাবে ড্রিল করে কিন্তু সিল করতে ব্যর্থ হয় আর্দ্রতা বিল্ডিং খামে স্থানান্তরিত হতে দেয়, যা সময়ের সাথে সাথে ক্ষয়, নিরোধক অবক্ষয় এবং কাঠামোগত ক্ষতির দিকে পরিচালিত করে। EPDM (ইথিলিন প্রোপিলিন ডাইন মনোমার) ওয়াশার হল এমন একটি উপাদান যা একটি ভালভাবে ইনস্টল করা ছাদ এবং একটি ফুটো-প্রবণ দায়বদ্ধতার মধ্যে দাঁড়িয়ে থাকে।
কেন EPDM?
EPDM হল একটি সিন্থেটিক রাবার যা বহিরঙ্গন এক্সপোজারের জন্য একটি অসামান্য প্রতিরোধের প্রোফাইল সহ। এটি উল্লেখযোগ্য অবক্ষয় ছাড়াই অতিবেগুনী বিকিরণ সহ্য করে, বিস্তৃত তাপমাত্রা সীমা জুড়ে নমনীয় থাকে (সাধারণত -40°C থেকে +120°C), এবং ওজোন ক্র্যাকিং প্রতিরোধ করে, যা সস্তা নিওপ্রিন বিকল্পগুলির জন্য একটি সাধারণ ব্যর্থতার মোড৷ এই বৈশিষ্ট্যগুলি নিশ্চিত করে যে ওয়াশার বছরের পর বছর সূর্যের এক্সপোজার, ফ্রিজ-থাওপোজ এবং এক্সপোজারের মাধ্যমে তার সিলিং ফাংশন বজায় রাখে৷
বন্ডেড বনাম লুজ ওয়াশার
EPDM ওয়াশার দুটি কনফিগারেশনে পাওয়া যায়: বন্ডেড (ধাতু ব্যাকিং ওয়াশারে সরাসরি ভলকানাইজড) এবং লুজ। বন্ডেড ওয়াশারগুলি ছাদ প্রয়োগের জন্য দৃঢ়ভাবে পছন্দ করা হয় কারণ এগুলি পরিচালনা বা ইনস্টলেশনের সময় সরানো যায় না এবং রাসায়নিক বন্ধন স্ক্রু শ্যাঙ্কের চারপাশে একটি অভিন্ন সীলমোহর নিশ্চিত করে। ঢিলেঢালা ওয়াশারগুলি একটি অতিরিক্ত ব্যর্থতার বিন্দুর পরিচয় দেয় — যদি ওয়াশারটি ড্রাইভিং করার সময় কেন্দ্রের বাইরে চলে যায়, তাহলে সিলটি অসমমিত হয়ে যায় এবং ফুটো হওয়ার সম্ভাবনা থাকে।
কিভাবে সীল ফর্ম
যখন স্ক্রু চালিত হয়, EPDM ওয়াশার ধাতব ওয়াশার ব্যাকিং এবং প্যানেল পৃষ্ঠের মধ্যে সংকুচিত হয়। ইলাস্টোমার ক্ষুদ্র পৃষ্ঠের অনিয়ম, মাইক্রো-স্ক্র্যাচ এবং প্যানেলের প্রোফাইল বৈচিত্রগুলি পূরণ করতে বিকৃত হয়ে যায়। মূলটি হল সঠিক সংকোচন অর্জন করা — জলরোধী বাধা তৈরি করার জন্য যথেষ্ট, কিন্তু এতটা নয় যে ইলাস্টোমারটি তার স্থিতিস্থাপক সীমার বাইরে চূর্ণ হয়ে যায়। সুসংগত ফলাফলের জন্য গভীরতা স্টপ বা টর্ক নিয়ন্ত্রণ সহ ইনস্টলেশন সরঞ্জামগুলি সুপারিশ করা হয়।
| ধোয়ার সম্পত্তি | স্পেসিফিকেশন পরিসীমা | কর্মক্ষমতা উপর প্রভাব |
|---|---|---|
| ইলাস্টোমার প্রকার | EPDM (পেরক্সাইড-নিরাময়) | 20+ বছরের জন্য UV এবং ওজোন প্রতিরোধের |
| মেটাল ব্যাকিং গেজ | 20-গেজ ইস্পাত | এমনকি কম্প্রেশন অধীনে লোড বিতরণ |
| কম্প্রেশন সেট | <25% 24 ঘন্টা পরে 70°C এ | তাপ সাইক্লিংয়ের পরে সিলিং বল বজায় রাখে |
| তাপমাত্রা পরিসীমা | -40°C থেকে +120°C | চরম জলবায়ুতে নমনীয়তা |
| ধোয়ার বাইরের ব্যাস | 14 মিমি থেকে 29 মিমি | প্রাথমিক ছাদ fixings জন্য বড় ব্যাস |
উপাদান এবং আবরণ: পরিবেশের সাথে ফাস্টেনারগুলিকে মেলানো
হেক্স ওয়াশার সেলফ-ড্রিলিং স্ক্রুটির বেস উপাদান এবং পৃষ্ঠের চিকিত্সা এটির জারা প্রতিরোধ, লোড ক্ষমতা এবং পরিষেবা জীবন নির্ধারণ করে। একটি প্রদত্ত পরিবেশের জন্য ভুল সমন্বয় নির্বাচন করা অকাল ফাস্টেনার ব্যর্থতা এবং সম্ভাব্য ব্যয়বহুল প্রতিকারের দিকে পরিচালিত করে।
প্রতিরক্ষামূলক আবরণ সঙ্গে কার্বন ইস্পাত
কেস-হার্ডেনড কার্বন স্টিল (সাধারণত C1018, C1022, বা AISI 4037) সেলফ-ড্রিলিং স্ক্রুগুলির জন্য সবচেয়ে সাধারণ সাবস্ট্রেট হিসাবে রয়ে গেছে কারণ এটি ড্রিল-পয়েন্ট কঠোরতা এবং থ্রেড নমনীয়তার একটি সর্বোত্তম ভারসাম্য সরবরাহ করে। শক্ত পৃষ্ঠটি ড্রিল পয়েন্টটিকে স্টিলের মধ্য দিয়ে কাটাতে সক্ষম করে, যখন নরম কোরটি ফ্র্যাকচার ছাড়াই ইনস্টলেশন টর্ক শোষণ করে।
- দস্তা প্রলেপ:গৃহমধ্যস্থ এবং হালকাভাবে উন্মুক্ত অ্যাপ্লিকেশনের জন্য স্ট্যান্ডার্ড সুরক্ষা; বাধা জারা প্রতিরোধের প্রদান করে।
- দস্তা-অ্যালুমিনিয়াম ফ্লেক লেপ:উচ্চতর বলিদান সুরক্ষা; বহিরঙ্গন এক্সপোজার এবং শিল্প বায়ুমণ্ডল জন্য উপযুক্ত.
- রাসার্ট লেপ:একটি মাল্টি-লেয়ার সিরামিক-পরিবর্তিত আবরণ যা লবণ স্প্রে পরীক্ষায় 1,000 ঘন্টার বেশি জারা প্রতিরোধের সরবরাহ করে, এটি সামুদ্রিক এবং গুরুতর শিল্প পরিবেশের জন্য উপযুক্ত করে তোলে।
- রঙিন পলিয়েস্টার (RAL) আবরণ:নান্দনিক সামঞ্জস্যের জন্য ছাদ বা সম্মুখের ক্ল্যাডিংয়ের সাথে ফাস্টেনার রঙের সাথে মিল করার সময় অতিরিক্ত জারা সুরক্ষা প্রদান করুন।
স্টেইনলেস স্টীল বিকল্প
অত্যন্ত ক্ষয়কারী পরিবেশের জন্য - উপকূলীয় স্থাপনা, রাসায়নিক উদ্ভিদ, বা খাদ্য প্রক্রিয়াকরণ সুবিধা - স্টেইনলেস স্টিলের স্ক্রুগুলি পছন্দের পছন্দ। গ্রেড 304 এবং 305 চমৎকার জারা প্রতিরোধের কিন্তু কার্বন ইস্পাতের তুলনায় কম কঠোরতা প্রদান করে, যা তাদের ড্রিলিং ক্ষমতা সীমিত করে। গ্রেড 410 স্টেইনলেস কিছুটা কম জারা প্রতিরোধের ব্যয়ে আরও ভাল কঠোরতা প্রদান করে, যখন দ্বি-ধাতু নির্মাণ (স্টেইনলেস হেড এবং শ্যাঙ্ক একটি শক্ত কার্বন স্টিলের ড্রিল টিপে ঢালাই করা) উভয় বৈশিষ্ট্যের মধ্যে সেরা প্রদান করে: উন্মুক্ত অংশে জারা প্রতিরোধ এবং ড্রিলিং শক্তি।
| পরিবেশ | প্রস্তাবিত বেস উপাদান | প্রস্তাবিত আবরণ | লবণ স্প্রে রেটিং |
|---|---|---|---|
| অন্দর / শুষ্ক অভ্যন্তর | কার্বন ইস্পাত | দস্তা ধাতুপট্টাবৃত | 72 ঘন্টা |
| আউটডোর / কম দূষণ | কার্বন ইস্পাত | জিঙ্ক-অ্যালুমিনিয়াম ফ্লেক | 240 ঘন্টা |
| শিল্প/মধ্যম | কার্বন ইস্পাত | রাসপার্ট | 1,000 ঘন্টা |
| সামুদ্রিক / উপকূলীয় | দ্বি-ধাতু (SS + CS) | কার্বন বিভাগে রাসার্ট | 1,500 ঘন্টা |
| মারাত্মক সামুদ্রিক | স্টেইনলেস 316 | নিষ্ক্রিয় | N/A (সহজাত) |
ড্রিল পয়েন্ট নির্বাচন এবং উপাদান বেধ
ধাতু বেঁধে সবচেয়ে ঘন ঘন স্পেসিফিকেশন ত্রুটিগুলির মধ্যে একটি হল মোট উপাদানের বেধের সাথে ড্রিল পয়েন্টের আকারের অমিল। খুব ছোট একটি বিন্দু থ্রেড এনগেজমেন্ট শুরু হওয়ার আগে সম্পূর্ণ স্ট্যাকের মধ্যে প্রবেশ করতে ব্যর্থ হবে — এমন একটি শর্ত যা বাঁধাই, স্ক্রু ভাঙা বা অসম্পূর্ণ বেঁধে রাখার দিকে পরিচালিত করে। বিপরীতভাবে, একটি বড় বিন্দু ড্রিলিং দক্ষতা নষ্ট করে এবং থ্রেডের গ্রিপিং ক্ষমতার বাইরে গর্তটিকে বড় করতে পারে।
যে তিনটি ভেরিয়েবলকে একসাথে মূল্যায়ন করতে হবে তা হল ড্রিল বাঁশির উচ্চতা, বিন্দুর দৈর্ঘ্য (পাইলট বিভাগ), এবং মোট উপাদানের বেধ। প্রথম থ্রেড জড়িত হওয়ার আগে পাইলট বিভাগটি অবশ্যই উপাদানের সমস্ত স্তরকে সম্পূর্ণরূপে ছিদ্র করতে হবে। যেহেতু থ্রেডগুলি ড্রিলিং অ্যাকশনের চেয়ে দ্রুত অগ্রসর হয়, তাই অকাল থ্রেড যুক্ত হওয়ার ফলে স্ক্রু আবদ্ধ হয় এবং সম্ভাব্য শিয়ারে শিয়ার হয়।
| পয়েন্ট টাইপ | স্ক্রু মাপ | উপাদান বেধ পরিসীমা (ইস্পাত) | সাধারণ আবেদন |
|---|---|---|---|
| #1 | #6 – #8 | 0.8 মিমি - 1.6 মিমি | লাইট-গেজ শীট মেটাল |
| #2 | #6 – #10 | 0.9 মিমি - 2.8 মিমি | সাধারণ শীট-টু-শীট |
| #3 | #8 - #14 | 2.8 মিমি - 5.3 মিমি | purlins থেকে ছাদ প্যানেল |
| #4 | #12 - 1/4" | 4.8 মিমি - 6.4 মিমি | ভারী-শুল্ক কাঠামোগত ইস্পাত |
| #5 | #12 - 1/4" | 6.4 মিমি - 12.7 মিমি | পুরু ইস্পাত সংযোগ |
ধাতুতে পুরু উপকরণ বেঁধে দেওয়ার সময় — যেমন কাঠের পুরলিন্স থেকে স্টিলের ফ্রেমে — উইংড রিমার সহ স্ক্রু ব্যবহার করা হয়। ডানাগুলি উপরের উপাদানের গর্তটিকে বড় করে যাতে থ্রেডগুলি আবদ্ধ না করেই চলে যায়, তারপর ইস্পাতের স্তরের সংস্পর্শে এসে ভেঙ্গে যায়, যার ফলে থ্রেডগুলি ধাতুতে জড়িত হতে পারে।
ইনস্টলেশনের সর্বোত্তম অনুশীলন: গতি, টর্ক এবং কৌশল
সঠিক ইনস্টলেশন কৌশল সঠিক ফাস্টেনার নির্বাচনের মতো গুরুত্বপূর্ণ। এমনকি একটি প্রিমিয়াম-গ্রেড হেক্স ওয়াশার স্ব-ড্রিলিং স্ক্রু যদি ভুল গতিতে, অত্যধিক টর্ক সহ, বা একটি অনুপযুক্ত কোণে চালিত হয় তবে অকালে ব্যর্থ হবে৷
ড্রাইভের গতি
স্ব-ড্রিলিং স্ক্রুগুলির জন্য সর্বোত্তম ঘূর্ণন গতি স্ক্রু ব্যাস, ড্রিল পয়েন্টের ধরন এবং সাবস্ট্রেট কঠোরতার উপর নির্ভর করে। একটি সাধারণ নির্দেশিকা হিসাবে, 1,200 এবং 2,000 RPM-এর মধ্যে গতি ধাতু থেকে ধাতু বন্ধন করার জন্য সুপারিশ করা হয়৷ সর্বাধিক প্রস্তাবিত গতির ঝুঁকি অতিক্রম করলে ড্রিল পয়েন্ট অতিরিক্ত গরম হওয়া, কাটিয়া প্রান্তগুলিকে নিস্তেজ করা, এবং প্রতিরক্ষামূলক আবরণগুলির মাধ্যমে সম্ভাব্যভাবে জ্বলতে পারে৷
টর্ক নিয়ন্ত্রণ
ওভার-টাইনিং ওয়াশার কম্প্রেশন ব্যর্থতা এবং স্ক্রু ভাঙার প্রধান কারণ হিসাবে রয়ে গেছে। লক্ষ্য একটি স্নাগ ফিট অর্জন করা — যেখানে EPDM ওয়াশার একটি সীল তৈরি করার জন্য পর্যাপ্তভাবে সংকুচিত হয় তবে এটির স্থিতিস্থাপক পুনরুদ্ধারের সীমার বাইরে চূর্ণ করা হয় না। স্ক্রু বন্দুকের জন্য প্রস্তাবিত ইনস্টলেশন চাপ প্রায় 200-300 N, একটি সামঞ্জস্যযোগ্য টর্ক ক্লাচ বা অতিরিক্ত-ড্রাইভিং প্রতিরোধ করার জন্য গভীরতা-সেন্সিং নোজ পিস সহ।
- স্ট্রিপিং: যখন অত্যধিক টর্কের কারণে থ্রেডগুলি সাবস্ট্রেট থেকে ছিঁড়ে যায় তখন পাতলা পদার্থে ঘটে।
- টরসিয়াল ব্যর্থতা: স্ক্রু শ্যাঙ্ক মোচড় দেয় এবং ভেঙে যায় যখন টর্ক শক্ত করা ফাস্টেনারের টর্সনাল শক্তিকে ছাড়িয়ে যায় - এটি মোটা পদার্থে বেশি সাধারণ।
- বিলম্বিত ব্যর্থতা: অতিরিক্ত শক্ত করা ফাস্টেনারকে চাপ দেয়, মাইক্রো-ফাটল শুরু করে যা ক্ষয়কে প্রবেশ করতে দেয় এবং মাস বা বছর পরে ব্যর্থতার কারণ হয়।
ইনস্টলেশন কোণ এবং টুলিং
সেল্ফ-ড্রিলিং স্ক্রুগুলিকে অবশ্যই সাবস্ট্রেটে লম্বভাবে (90°) চালিত করতে হবে। যেকোনো বিচ্যুতি ওয়াশারকে অসমভাবে বসিয়ে দেয়, একটি অর্ধচন্দ্রাকার আকৃতির ফাঁক তৈরি করে যেখানে জল প্রবেশ করতে পারে। একটি চৌম্বক ড্রাইভার বা নাট সেটার সর্বদা প্রান্তিককরণ বজায় রাখতে এবং প্রাথমিক ব্যস্ততার সময় স্ক্রুটিকে হাঁটা থেকে বিরত রাখতে ব্যবহার করা উচিত। যেখানে সম্ভব, একটি ইমপ্যাক্ট ড্রাইভারের চেয়ে গভীরতার লোকেটার সহ একটি স্ক্রু বন্দুক পছন্দ করা হয়, কারণ ইমপ্যাক্ট টুলগুলি উচ্চ-টর্ক ডাল সরবরাহ করে যা ড্রিল পয়েন্ট বা স্ট্রিপ থ্রেডগুলিকে ক্ষতি করতে পারে।
নির্মাণ এবং শিল্প জুড়ে বাস্তব-বিশ্বের অ্যাপ্লিকেশন
স্ব-ড্রিলিং ক্ষমতা এবং সমন্বিত EPDM সিলিংয়ের সংমিশ্রণ এই ফাস্টেনার পরিবারটিকে নির্মাণ এবং বানোয়াট শৃঙ্খলার বিস্তৃত পরিসরে অপরিহার্য করে তোলে।
ধাতু ছাদ এবং cladding
এটি প্রাথমিক অ্যাপ্লিকেশন ডোমেইন। ধাতব ছাদ ব্যবস্থা - স্থায়ী সীম থেকে ঢেউতোলা প্রোফাইল পর্যন্ত - প্যানেল থেকে purlins সুরক্ষিত করতে হাজার হাজার ফাস্টেনারের উপর নির্ভর করে, প্রতিটি অনুপ্রবেশ পয়েন্ট একটি সম্ভাব্য ফুটো পথের প্রতিনিধিত্ব করে। বন্ডেড EPDM ওয়াশার প্রতিটি ফিক্সিং পয়েন্টে একটি নির্ভরযোগ্য জলরোধী সীল তৈরি করে, যখন হেক্স ওয়াশার হেড বিকৃতি না করে প্যানেলের পৃষ্ঠ জুড়ে বায়ু উত্থান লোড বিতরণ করে।
স্ট্রাকচারাল স্টিল ফ্রেমিং
ঠাণ্ডা-গঠিত ইস্পাত ফ্রেমিং-এ, স্ব-ড্রিলিং স্ক্রুগুলি স্টাডগুলিকে ট্র্যাকের সাথে সংযুক্ত করে, স্টাডের সাথে খাপ এবং কাঠামোগত প্যানেলগুলিকে ফ্রেমের সাথে সংযুক্ত করে। স্ব-তুরপুন পয়েন্ট সংযোগ অখণ্ডতা বজায় রাখার সময় প্রাক-তুরপুন, ইনস্টলেশন ত্বরান্বিত করার প্রয়োজনীয়তা দূর করে। হেক্স ওয়াশার হেডের মাধ্যমে লোড বন্টন পাতলা-গেজ স্টাডের পয়েন্ট-লোড বিকৃতি প্রতিরোধ করে।
এইচভিএসি এবং মেকানিক্যাল সিস্টেম
ডাক্টওয়ার্ক, যান্ত্রিক ঘের এবং বহিরঙ্গন সরঞ্জাম হাউজিংগুলি EPDM-ধোয়া স্ক্রুগুলির সিলিং বৈশিষ্ট্যগুলি থেকে উপকৃত হয়। এই অ্যাপ্লিকেশনগুলি প্রায়শই ঘনীভূতকরণ, বৃষ্টি এবং তাপমাত্রার ওঠানামার জন্য ফাস্টেনারগুলিকে প্রকাশ করে, যা সরঞ্জামের দীর্ঘায়ুর জন্য জলরোধী সীলকে অপরিহার্য করে তোলে।
সোলার প্যানেল মাউন্টিং সিস্টেম
সোলার ইন্সটলেশনে মেটাল র্যাকিং, প্যানেল ফ্রেম এবং ছাদের পেনিট্রেশন একত্রিত হয় — সবগুলোই আবহাওয়া-আঁটসাঁট বাঁধার প্রয়োজন। EPDM ওয়াশারের সাথে স্ব-ড্রিলিং স্ক্রুগুলি বড় আকারের সৌর খামারগুলির দ্বারা দাবিকৃত ইনস্টলেশনের গতি প্রদান করে এবং এটি নিশ্চিত করে যে প্রতিটি মাউন্টিং পয়েন্ট একটি সাধারণ ফোটোভোলটাইক সিস্টেমের 25 বছরের ডিজাইন জীবনের জন্য জলরোধী থাকে।
স্ব-তুরপুন বনাম স্ব-ট্যাপিং: কী স্পেসিফায়ারদের জানা দরকার
"সেলফ-ড্রিলিং" এবং "সেলফ-ট্যাপিং" শব্দগুলো প্রায়ই পরস্পর পরিবর্তনযোগ্যভাবে ব্যবহার করা হয়, কিন্তু তারা মৌলিকভাবে ভিন্ন ফাস্টেনার আচরণ বর্ণনা করে।
সেল্ফ-ট্যাপিং স্ক্রুগুলি তাদের নিজস্ব থ্রেডগুলিকে কেটে দেয় কারণ সেগুলি একটি প্রি-ড্রিল করা পাইলট গর্তে চালিত হয়। তাদের একটি ড্রিল-আকৃতির বিন্দু নেই এবং একটি পূর্ব-বিদ্যমান গর্ত ছাড়া কঠিন ধাতু ভেদ করতে পারে না। স্ব-ড্রিলিং স্ক্রু, বিপরীতে, একটি ড্রিল পয়েন্টের বৈশিষ্ট্য যা গর্ত তৈরি করে এবং তারপরে থ্রেডগুলি ধাতুতে টোকা দিতে নিযুক্ত হয় - সবই একটি অবিচ্ছিন্ন অপারেশনে। প্রতিটি স্ব-তুরপুন স্ক্রু প্রযুক্তিগতভাবে স্ব-লঘুপাত, কিন্তু প্রতিটি স্ব-ট্যাপিং স্ক্রু স্ব-তুরপুন নয়।
নির্মাণে ধাতু থেকে ধাতু বন্ধন জন্য, স্ব-তুরপুন বৈকল্পিক প্রায় সবসময় সঠিক পছন্দ। এটি পৃথক ড্রিলিং ধাপকে দূর করে, শ্রম হ্রাস করে এবং ভুল ব্যাসে পাইলট গর্ত ড্রিল করার ঝুঁকি দূর করে - পাতলা-গেজ ইস্পাত সমাবেশে সংযোগ ব্যর্থতার একটি সাধারণ উত্স।
স্ট্যান্ডার্ড, টেস্টিং এবং কমপ্লায়েন্স
স্বীকৃত শিল্পের মানগুলি মেনে চলা ফাস্টেনারগুলিকে নির্দিষ্ট করা মাত্রিক সামঞ্জস্য, যান্ত্রিক কর্মক্ষমতা, এবং উত্পাদন প্রচুর জুড়ে জারা প্রতিরোধের নিশ্চিত করে।
উত্তর আমেরিকায়, স্ব-ড্রিলিং স্ক্রুগুলি SAE J78-এ মাত্রিক এবং কর্মক্ষমতা প্রয়োজনীয়তার জন্য এবং ASME B18.6.3 মাথা এবং ড্রাইভের মাত্রার জন্য তৈরি করা হয়। ঠান্ডা-গঠিত ইস্পাত ফ্রেমিং সংযোগের জন্য, ASTM C 1513 যান্ত্রিক বৈশিষ্ট্যগুলিকে নিয়ন্ত্রণ করে, যখন ASTM F1941 ক্ষয়-প্রতিরোধী আবরণের কার্যকারিতা কভার করে। উপাদানের মানগুলির মধ্যে রয়েছে কার্বন স্টিলের জন্য ASTM A 510 এবং লবণ স্প্রে ক্ষয় পরীক্ষার জন্য ASTM B 117।
ইউরোপীয় বাজারে, DIN 7504 স্ব-ড্রিলিং ট্যাপিং স্ক্রুগুলির মাত্রা, প্রয়োজনীয়তা এবং পরীক্ষার পদ্ধতিগুলি নির্দিষ্ট করে, যখন জাতীয় এবং প্রকল্প-নির্দিষ্ট স্পেসিফিকেশন অতিরিক্ত কর্মক্ষমতা মানদণ্ড আরোপ করতে পারে। ISO 9001 মান ব্যবস্থাপনা কাঠামো নিশ্চিত করে যে উত্পাদন প্রক্রিয়াগুলি নিয়ন্ত্রিত এবং সনাক্তযোগ্য।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ইনস্টলেশনের সময় স্ক্রু ভাঙা সাধারণত তিনটি কারণের একটি থেকে উদ্ভূত হয়: অত্যধিক ড্রাইভের গতি, অত্যধিক নিম্নমুখী চাপ, বা একটি ড্রিল পয়েন্ট যা উপাদানের বেধের জন্য খুব ছোট। থ্রেডগুলি জড়িত হওয়ার আগে পাইলট বিভাগে অবশ্যই উপাদানটি সম্পূর্ণরূপে প্রবেশ করতে হবে। যদি থ্রেডগুলি অকালে জড়ায়, তাহলে স্ক্রু আবদ্ধ হয় এবং শ্যাঙ্ক কাঁচি। ড্রাইভের গতি হ্রাস করুন, হালকা চাপ প্রয়োগ করুন এবং নিশ্চিত করুন যে বিন্দুর দৈর্ঘ্য মোট উপাদান বেধের জন্য উপযুক্ত।
EPDM ওয়াশারটি দৃশ্যত সংকুচিত হওয়া উচিত - সাধারণত এটির মূল বেধের প্রায় 50-60% পর্যন্ত - কিন্তু চ্যাপ্টা চূর্ণ নয়। আপনি ধাতব ওয়াশার ব্যাকিংয়ের ঘেরের চারপাশে রাবারের সামান্য স্ফীতি দেখতে পাবেন। যদি রাবারটি চ্যাপ্টা দেখায় বা ওয়াশার প্রান্তের বাইরে বের হয়ে যায়, আপনি অতিরিক্ত টাইট করেছেন। একটি গভীরতা-সংবেদনশীল নাকের টুকরা বা সামঞ্জস্যযোগ্য টর্ক ক্লাচ সহ একটি স্ক্রু বন্দুক সবচেয়ে সামঞ্জস্যপূর্ণ ফলাফল প্রদান করে।
হ্যাঁ, তবে শুধুমাত্র একটি স্ক্রু দিয়ে যেটিতে ডানাওয়ালা রিমার রয়েছে। ডানাগুলি কাঠের গর্তটিকে বড় করে যাতে থ্রেডগুলি আঁকড়ে ধরা ছাড়াই চলে যায়, তারপরে ধাতব স্তরের সাথে যোগাযোগ করলে ভেঙে যায়। এটি থ্রেডগুলিকে ইস্পাত জড়িত করতে এবং সমাবেশকে শক্তভাবে টানতে দেয়। ডানা ছাড়া, থ্রেডগুলি কাঠের মধ্যে কামড় দেবে এবং ধাতুর বিরুদ্ধে সঠিকভাবে বসতে বাধা দেবে।
একটি বন্ডেড ওয়াশারে উত্পাদনের সময় EPDM রাবারটি সরাসরি ধাতব ব্যাকিং ওয়াশারে ভালকানাইজ করা হয়। এটি একটি স্থায়ী রাসায়নিক বন্ধন তৈরি করে যা পরিচালনা বা ইনস্টলেশনের সময় আলাদা করা যায় না। একটি আলগা ওয়াশার স্ক্রু হেড এবং প্যানেলের মধ্যে স্বাধীনভাবে বসে। বন্ডেড ওয়াশারগুলি ছাদের জন্য পছন্দ করা হয় কারণ তারা স্ক্রু শ্যাঙ্কের সাথে এককেন্দ্রিক সারিবদ্ধতা বজায় রাখে, একটি অভিন্ন সিল নিশ্চিত করে। আলগা ওয়াশারগুলি সীল আপস করে কেন্দ্রের বাইরে যেতে পারে।
ইনডোর, কম দূষণ এবং মাঝারি বাইরের পরিবেশের জন্য উপযুক্ত আবরণ সহ কার্বন ইস্পাত চয়ন করুন। উপকূলীয় স্থাপনা, রাসায়নিক প্রক্রিয়াকরণ সুবিধা, বা উচ্চ ক্লোরাইড এক্সপোজার সহ যে কোনও অবস্থানের জন্য, স্টেইনলেস স্টিল বা দ্বি-ধাতু স্ক্রুগুলি নির্দিষ্ট করুন৷ ভিত্তি উপাদান পছন্দ ইনস্টলেশন সাইটের বায়ুমণ্ডলীয় ক্ষয়কারী বিভাগ এবং কাঠামোর প্রত্যাশিত পরিষেবা জীবন দ্বারা চালিত করা উচিত।
একজন বিশ্বস্ত ফাস্টেনিং পার্টনারের সাথে কাজ করুন
সঠিক ফাস্টেনার নির্বাচন করতে সাহায্য প্রয়োজন?
প্রতিটি ছাদ এবং ক্ল্যাডিং প্রকল্পের অনন্য চাহিদা রয়েছে — সাবস্ট্রেট বেধ, পরিবেশগত এক্সপোজার, প্যানেল প্রোফাইল এবং লোডের প্রয়োজনীয়তা।যোগদান-ফাস্টেনার®প্রতিটি স্পেসিফিকেশন চ্যালেঞ্জের জন্য গভীর প্রযুক্তিগত দক্ষতা নিয়ে আসে।